- Lar
- Sobre nós
- Produtos
- Casos
- Aplicativo
- Notícias
- Download
- Enviar consulta
- Contate-nos
Português
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Por que os sistemas de esterilização falham na produção de bebidas e laticínios?
Resumo do artigo
Se você já passou por um momento doloroso de “tudo parecia bem... até que não deu” - deterioração inesperada, embalagens inchadas, sabores estranhos, um microteste com falha ou um lembre-se do susto - você já sabe a verdade: a esterilização não é uma etapa única, é um sistema. As falhas mais comuns não são causadas por “calor insuficiente” isoladamente. Eles vêm de seleção de processo incompatível, fluxo instável, retenção incorreta, desvio do sensor, CIP incompleto, soluções alternativas do operador ou lacunas de embalagem/manuseio que reintroduzem riscos silenciosamente.
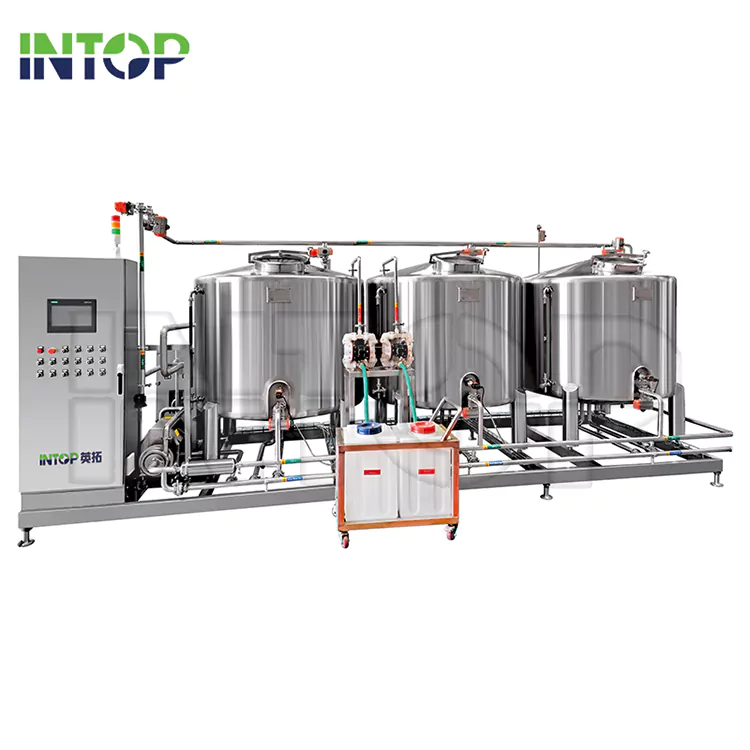
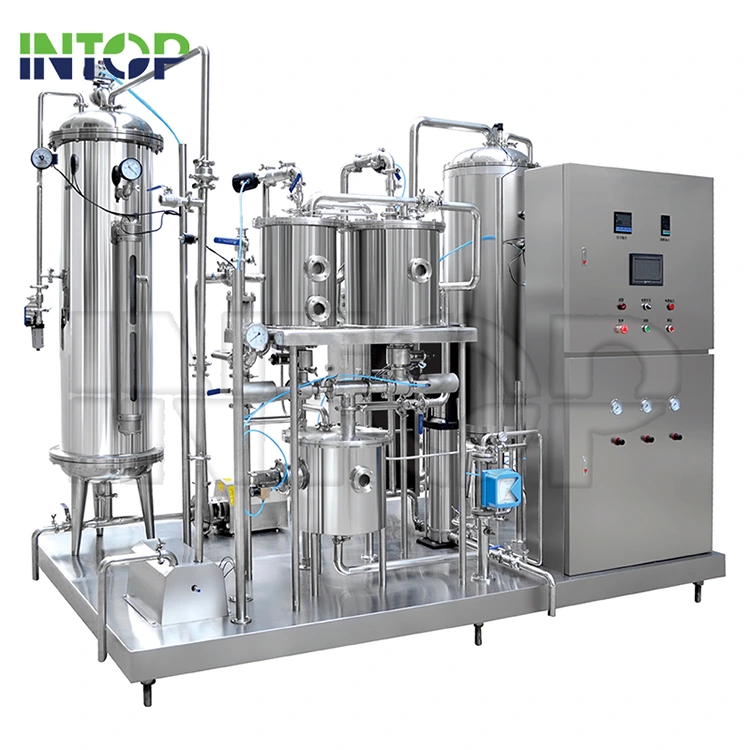
Este guia detalha os pontos problemáticos do mundo real por trásSistemas de Esterilização, explica o que significa “bom” na validação e na operação diária, e fornece listas de verificação práticas para escolher (e executar) uma linha de esterilização que proteja o prazo de validade sem sacrificar o sabor, os nutrientes, o tempo de atividade ou a energia.
Índice
- Contorno
- Os pontos problemáticos que geram reclamações de esterilização
- Escolhendo a abordagem correta de esterilização
- Fatores de design do sistema que separam “aprovado na auditoria” de “aprovado na realidade”
- Validação e documentação para confiança e conformidade
- Lista de verificação de operações para desempenho diário estável
- Trabalhando com um parceiro de equipamento
- Perguntas frequentes
Contorno
- Definir o problema de negócios: risco de prazo de validade, desvio de qualidade, tempo de inatividade e pressão de auditoria
- Mapeie as falhas até as causas raízes: processo, equipamento, medição, limpeza e manuseio
- Combine o tipo de processo com o produto + embalagem: UHT vs pasteurização, contínuo vs lote
- Projeto para controle: retenção, estabilidade de fluxo, troca de calor e integração CIP
- Prove que funciona: validação, registro de dados e controle de alterações
- Mantenha-o funcionando: manutenção, hábitos do operador e manuais de solução de problemas
Os pontos problemáticos que geram reclamações de esterilização
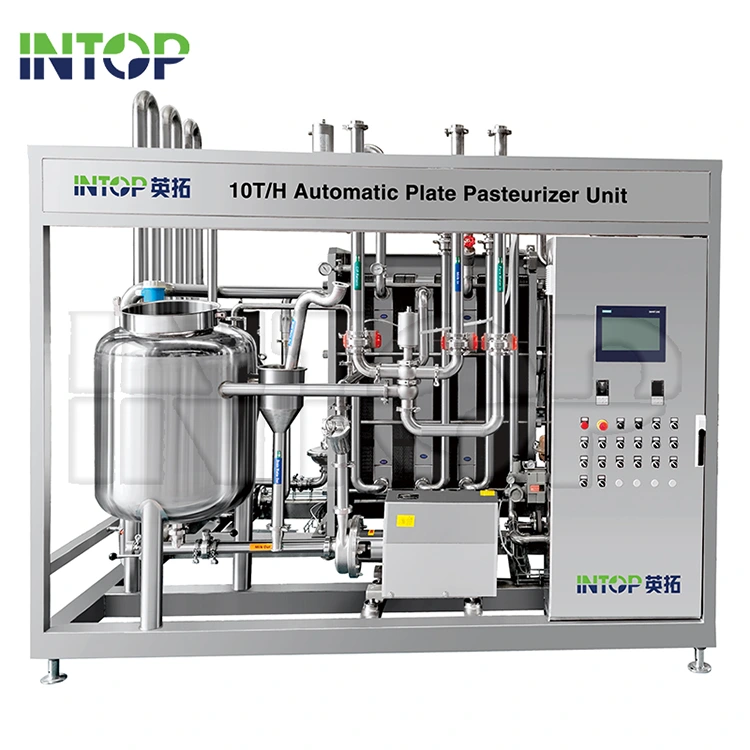
A maioria dos compradores não acorda querendo um novo esterilizador. Eles acordam para problemas. Se alguma dessas situações lhe parece familiar, sua etapa de esterilização provavelmente está funcionando mais “controle de danos” do que “controle de processo”.
- Prazo de validade instável: lotes que passam no microteste, mas estragam no início da distribuição
- Perdas de qualidade: sabor cozido, mudanças de cor, mudanças de viscosidade, degradação de nutrientes
- Gargalos de rendimento: a esterilização se torna a unidade mais lenta da linha
- Altos custos de serviços públicos: a demanda por vapor e resfriamento aumenta, a recuperação de energia é fraca
- Ansiedade de auditoria: registros incompletos, lógica de validação pouco clara, POPs de “conhecimento tribal”
- Tempo de inatividade: incrustações, vazamentos nas juntas, falhas nas válvulas, CIP que na verdade não limpa
| Ponto de dor | Provável causa raiz | Correção prática |
|---|---|---|
| Passa nos testes, falha no mercado | Pontos frios, fluxo instável, mau controle de retenção, recontaminação após calor | Verifique o tempo de retenção no pior caso de fluxo, aperte a lógica da válvula, revise o manuseio pós-estéril |
| Sabor cozido/mudança de cor | Processamento excessivo, aquecimento/resfriamento lento, longo tempo de residência | Use um projeto de transferência de calor mais rápido, confirme pontos de ajuste e otimize os estágios de recuperação de calor |
| Sujidades frequentes | Queima de produto, perfil de velocidade ruim, cobertura CIP fraca | Ajustar a velocidade do fluxo, melhorar o programa CIP, revisar a condição da superfície da junta/placa/tubo |
| Lacunas de auditoria | Nenhuma validação clara, registros ausentes, substituições manuais não documentadas | Implementar registro de dados, registros de calibração, controle de alterações e aprovações de treinamento |
Se você se lembrar apenas de uma coisa: “Mais calor” raramente é a melhor resposta. Melhor controle é.
Escolhendo a abordagem correta de esterilização
No processamento de bebidas e laticínios, duas estratégias amplas cobrem a maioria das necessidades comerciais: processamento em alta temperatura e em curto espaço de tempo para prolongar a vida útil, e pasteurização em baixa temperatura para produtos sensíveis à qualidade com janelas de distribuição mais curtas. A escolha “certa” depende do seu produto matriz (proteína, açúcar, gordura, polpa), viscosidade, tipo de embalagem, prazo de validade e design higiênico posterior.
| Abordagem | Melhor para | Armadilhas comuns | O que priorizar |
|---|---|---|---|
| Processamento rápido estilo UHT | Metas de prazo de validade mais longos, perfis de risco microbiológicos sensíveis | Sabor de processamento excessivo, tempo de retenção instável em fluxo variável | Aquecimento/resfriamento rápido, retenção validada, automação e registro confiáveis |
| Pasteurização | Bebidas de primeira qualidade, prazo de validade curto a médio, produtos embalados | Distribuição inconsistente de temperatura, controle fraco de manuseio de contêineres | Aquecimento uniforme, controle constante do transportador/banho, fortes procedimentos de saneamento |
| Processamento de retorta em lote | Certos alimentos embalados onde o controle de lote é aceitável | Tempo de ciclo, erros de configuração de carga, lacunas na documentação | Carregamento repetível, ciclos validados, treinamento robusto do operador |
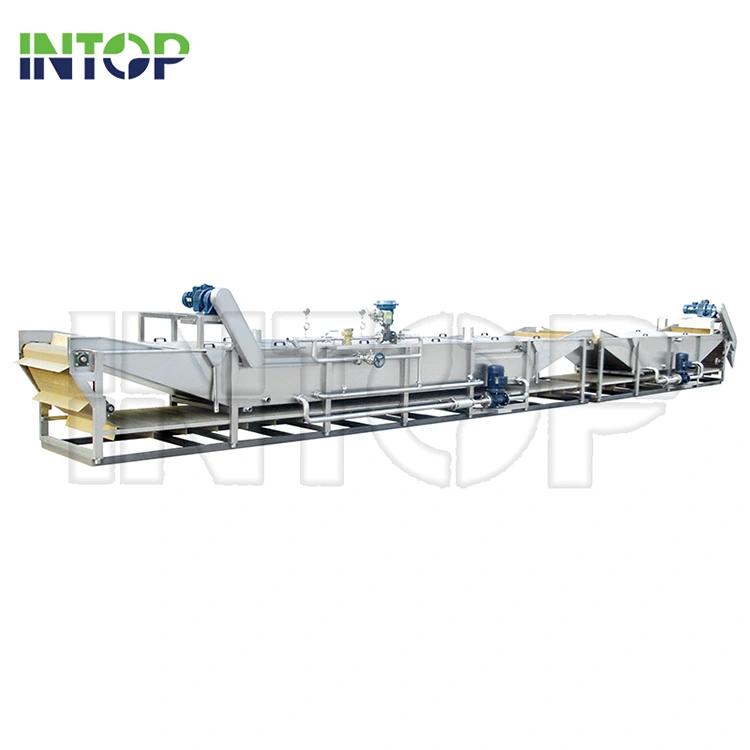
Os formatos dos equipamentos geralmente se alinham com essas opções: unidades contínuas tubulares ou em estilo de placa para processamento de líquidos, spray de túnel ou unidades de banho-maria para produtos embalados e retortas para necessidades de lote. A questão não é a placa de identificação; é a estratégia de controle que você pode defender.
Fatores de design do sistema que separam “aprovado na auditoria” de “aprovado na realidade”
ForteSistemas de Esterilizaçãosão construídos em torno da repetibilidade. Aqui estão os fatores de projeto e engenharia que impactam mais diretamente segurança microbiana, qualidade do produto e tempo de atividade.
Controle do tempo de retenção e estabilidade do fluxo
- Confirme o tempo de residência do pior caso no fluxo mínimo e máximo.
- Use instrumentação que detecte desvios antecipadamente (não após falha do produto).
- Projete uma lógica de desvio/desvio para que produtos “inseguros” não possam continuar acidentalmente a jusante.
Eficiência de transferência de calor sem danos à qualidade
- Aquecimento rápido + resfriamento rápido geralmente são seus melhores amigos de qualidade.
- Os estágios de recuperação de energia reduzem a demanda de vapor e estabilizam as temperaturas.
- O dimensionamento correto das bombas e das superfícies de troca de calor evita efeitos de “cozimento lento”.
Integração CIP e design higiênico
Muitas falhas de esterilização começam como falhas de limpeza. Um sistema difícil de limpar é um sistema que acabará prejudicando você.
- Garanta que a cobertura CIP alcance válvulas, pernas mortas, juntas e superfícies de transferência de calor.
- Crie uma mentalidade “à prova” de CIP: vazão, tempo, temperatura e concentração química mensuráveis.
- Planeje a realidade do seu produto: proteínas, xaropes de açúcar, sucos carnudos e misturas viscosas apresentam resultados diferentes.
Automação, registro de dados e calibração
- O registro de dados deve ser padrão, não opcional, especialmente para etapas críticas de tempo/temperatura.
- Os intervalos de calibração devem corresponder ao risco: “Calibramos no ano passado” não é uma declaração de conforto.
- As interfaces do operador devem reduzir as soluções alternativas, e não incentivá-las.
Validação e documentação para confiança e conformidade
Nos equipamentos de processamento, a confiança é conquistada pela prova. Quer você venda localmente ou exporte globalmente, sua equipe dormirá melhor se a sua etapa de esterilização tiver uma história de validação clara.
Um pacote prático de validação
- Definição de processo: produto, embalagem, prazo de validade, limites críticos e estratégia de controle.
- Verificações de instalação e comissionamento: tubulações, válvulas, sensores, dispositivos de segurança, utilidades e alarmes.
- Qualificação operacional: confirme se o sistema atinge os pontos de ajuste de forma consistente em todas as faixas operacionais esperadas.
- Qualificação de desempenho: execuções de pior caso que demonstram resultados microbianos e de qualidade são consistentemente alcançados.
- Verificação contínua: calibração, revisão de tendências e controle de alterações quando o produto ou a produção mudam.
Se a sua “validação” atual for um único resultado de teste em uma pasta, você estará a uma reclamação desconfortável do cliente de uma semana muito longa.
Lista de verificação de operações para desempenho diário estável
Um esterilizador que funciona perfeitamente no Dia 1 pode degradar-se silenciosamente no Dia 90. O objetivo é tornar a estabilidade enfadonha.
Verificações diárias
- Revise as tendências de tempo/temperatura para desvios e alarmes repetidos.
- Confirme se a lógica de desvio/desvio está funcional e não é ignorada na prática.
- Verifique as vedações, juntas e a resposta da válvula quanto a sinais precoces de vazamento.
Verificações semanais
- Verifique a precisão do sensor com verificações de referência sempre que possível.
- Inspecione os indicadores de incrustação: mudanças na queda de pressão, perda de desempenho na transferência de calor.
- Revise os resultados do CIP e ajuste os programas com base em padrões reais de resíduos.
Gatilhos de controle de alterações
- Novas fórmulas de produtos (pH, açúcar, proteína, polpa) ou novos fornecedores.
- Aumentos de rendimento ou novos tamanhos de embalagens que alteram o tempo de residência.
- Qualquer hábito “temporário” do operador que se torne rotina.
As melhores plantas não dependem de heroísmo. Eles dependem de rotinas.
Trabalhando com um parceiro de equipamento
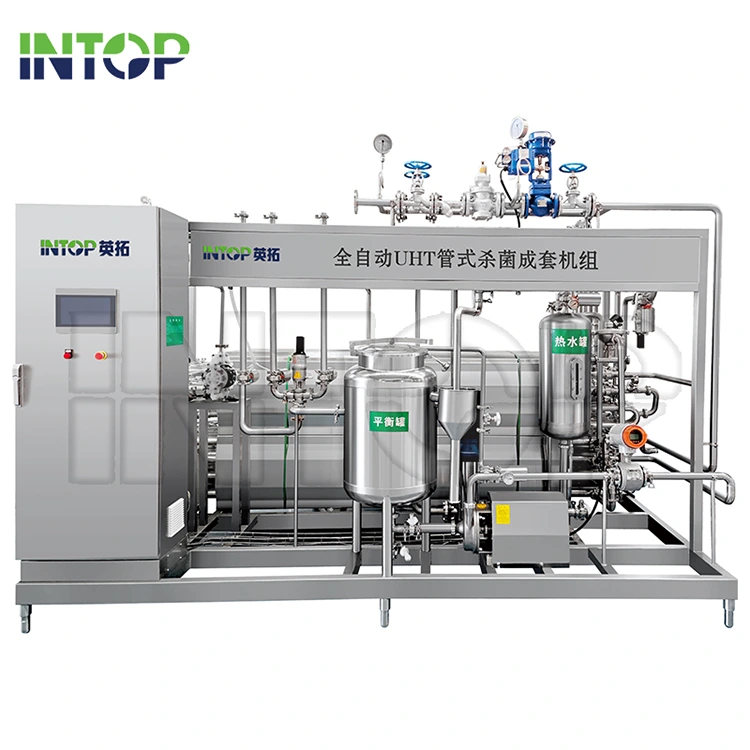
Se você estiver fornecendoSistemas de Esterilização, a escolha do fornecedor é tão importante quanto a escolha do equipamento. Você quer um parceiro que te ajude combinar os requisitos do produto com um processo defensável e apoiar a documentação, o comissionamento e o treinamento que tornam os resultados repetíveis.
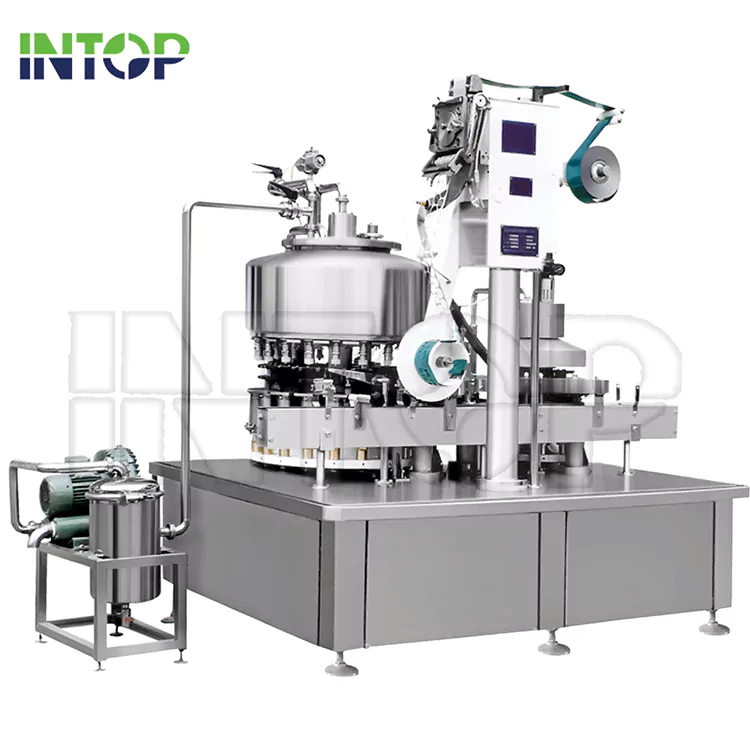
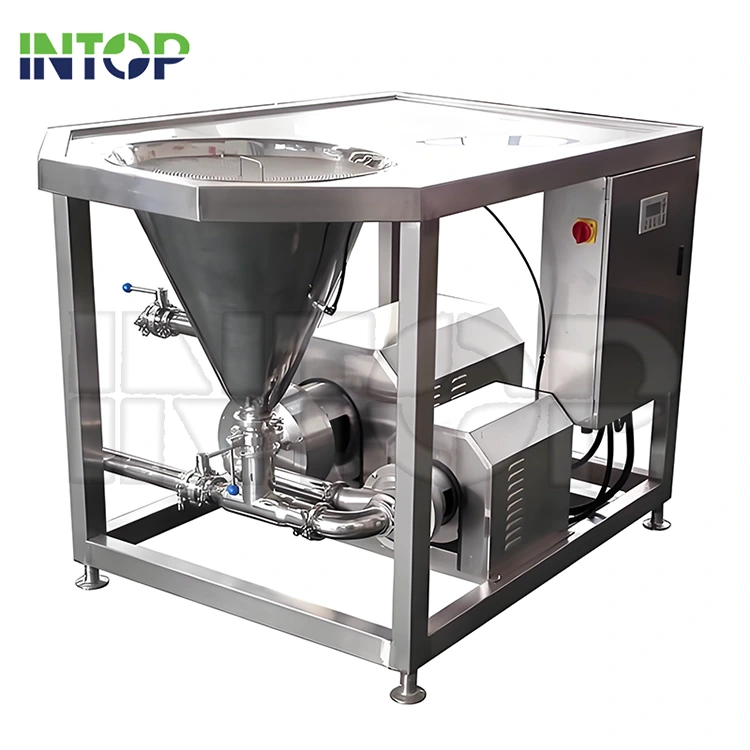
Hubei Intop Machinery Co., Ltd.posiciona seu portfólio de esterilização em torno das necessidades comuns de processamento de bebidas e laticínios - abrangendo líquidos esterilizadores (como formatos tubulares e de placas), bem como soluções de produtos embalados (como spray de túnel e pasteurização em banho-maria), além de opções de suporte como configurações de inclinação de garrafas e processamento do tipo retorta, quando apropriado.
Perguntas que vale a pena fazer antes de comprar
- Qual gama de produtos (viscosidade, partículas, teor de proteína) o sistema foi projetado para suportar?
- Como o tempo de retenção é verificado em toda a faixa de vazão?
- O que está incluído no suporte de comissionamento e treinamento de operadores?
- Quais registros e registros estão disponíveis por padrão (alarmes, pontos de ajuste, tendências, lembretes de calibração)?
- Como o sistema se integra com CIP, mistura upstream e enchimento/embalagem downstream?
Perguntas frequentes
O que causa a deterioração “aleatória” mesmo quando o esterilizador atinge o ponto de ajuste?
Os culpados habituais são a instabilidade do fluxo (portanto, o tempo de retenção real varia), desvio do sensor, CIP incompleto (risco de biofilme) e recontaminação após calor tratamento através de válvulas, conexões ou manuseio a jusante. A solução é validar o tempo de permanência no pior caso, reforçar o projeto higiênico e fazer com que rotina de verificação.
Como posso reduzir o sabor cozinhado e ao mesmo tempo permanecer seguro?
Priorize uma transferência de calor e um resfriamento mais rápidos e, em seguida, verifique novamente seus pontos de ajuste em relação ao comportamento real do produto. Muitos problemas de qualidade decorrem tempo de residência desnecessário, não da etapa de eliminação do alvo em si.
Quando devo considerar um pasteurizador de produtos embalados em vez de um esterilizador líquido?
Se o seu produto já estiver em recipientes durante o processamento térmico (ou precisar ser processado dessa forma devido à formulação ou ao design da linha), então faça um túnel a pasteurização em spray ou em banho-maria pode ser melhor. O principal requisito é o aquecimento uniforme em todos os recipientes, e não apenas a “temperatura média”.
Que documentação devo esperar de uma linha de esterilização moderna?
No mínimo: registros de comissionamento, SOPs, descrição da lógica de controle crítica, alarmes e capacidade de registro de tendências, orientação de calibração e um claro abordagem de validação que você pode estender durante mudanças no produto.
Qual é a maneira mais rápida de selecionar Sistemas de Esterilização para minha linha?
Liste seus produtos (viscosidade, partículas, pH), formato de embalagem, prazo de validade e rendimento necessário – e então verifique qual tipo de processo pode entregar o resultado com o menor dano de qualidade e a maior controlabilidade. Se um fornecedor não conseguir explicar claramente o controle e a verificação, continue comprando.
Conclusão final
O melhorSistemas de Esterilizaçãonão apenas “aqueça o produto”. Eles protegem sua marca tornando os resultados previsíveis – microsegurança, qualidade sensorial, e eficiência da linha – dia após dia, operador após operador, lote após lote.
Se você estiver planejando uma nova linha ou solucionando problemas em uma já existente, compartilhe seu tipo de produto, embalagem e metas de rendimento.Contate-nospara discuta uma configuração de esterilização adequada ao seu processo e às expectativas do mercado.
Notícias relacionadas
- Avanços na tecnologia de esterilizadores tubulares UHT apoiam o crescimento do processamento asséptico de bebidas
- O que torna uma linha de produção de suco de morango eficiente, segura e pronta para escala comercial?
- Linha de produção de água engarrafada: 10 fatores antes do investimento
- Como construir uma linha de produção de sucos que lide com vários tipos de frutas
- O que é necessário para dimensionar uma linha de produção de bebidas energéticas para a demanda global
- Como funciona um sistema de tratamento de água em uma linha de produção de bebidas?
Deixe-me uma mensagem